 English
板材淋胶复合生产线选型指南:从胶层到产线的系统匹配
淋胶复合生产线和普通冷压复合线的最大区别在于,它不只是把板材压牢,而是先把胶水均匀、定量、稳定地涂到基材表面,再进入压合工序。胶层一旦厚薄不均、配比失衡或涂布中断,后面冷压机压力再稳,也容易出现脱胶、鼓包、翘曲。所以选型时不能只盯着“有没有淋胶功能”,而要看淋胶、压合、输送、清洗维护能不能形成稳定闭环。
先确认胶水和板材,这是决定设备方向的第一步。不同胶水对淋胶机的要求差别很大:单组份胶、PUR胶、水性胶更看重加热保温、防固化、自动清洗和胶路密封;双组份AB胶则必须关注动态混胶系统和配比精度,配比误差过大容易导致固化不良或胶层发脆。板材方面,保温板、蜂窝板、夹芯板、门芯板、橱柜板等对淋胶宽度、胶量、输送速度、压合节拍的要求也不同。大幅面板材需要足够宽的淋胶头和稳定的输送平台;小批量多品种生产则更适合支持参数快速切换、淋胶头可调整的机型。
淋胶系统是整条线的核心。选购时要重点看计量泵、混胶系统、淋胶头结构和胶量控制精度。计量泵决定出胶是否稳定,齿轮泵、螺杆泵需要与胶水粘度匹配;双组份胶必须确认配比精度,通常应控制在较低误差范围内,避免人工调胶带来的波动。淋胶头要能覆盖板材宽度,出胶均匀、不断胶、不滴漏;如果生产规格变化较多,优先选择淋胶宽度可调、支持来回扫淋或多胶头切换的设备。此外,自动清洗、防滴漏、缺胶报警、恒温胶路这些功能看似是辅助,实际直接影响停机时间和胶水浪费,长期来看比一次性省下的设备款更重要。
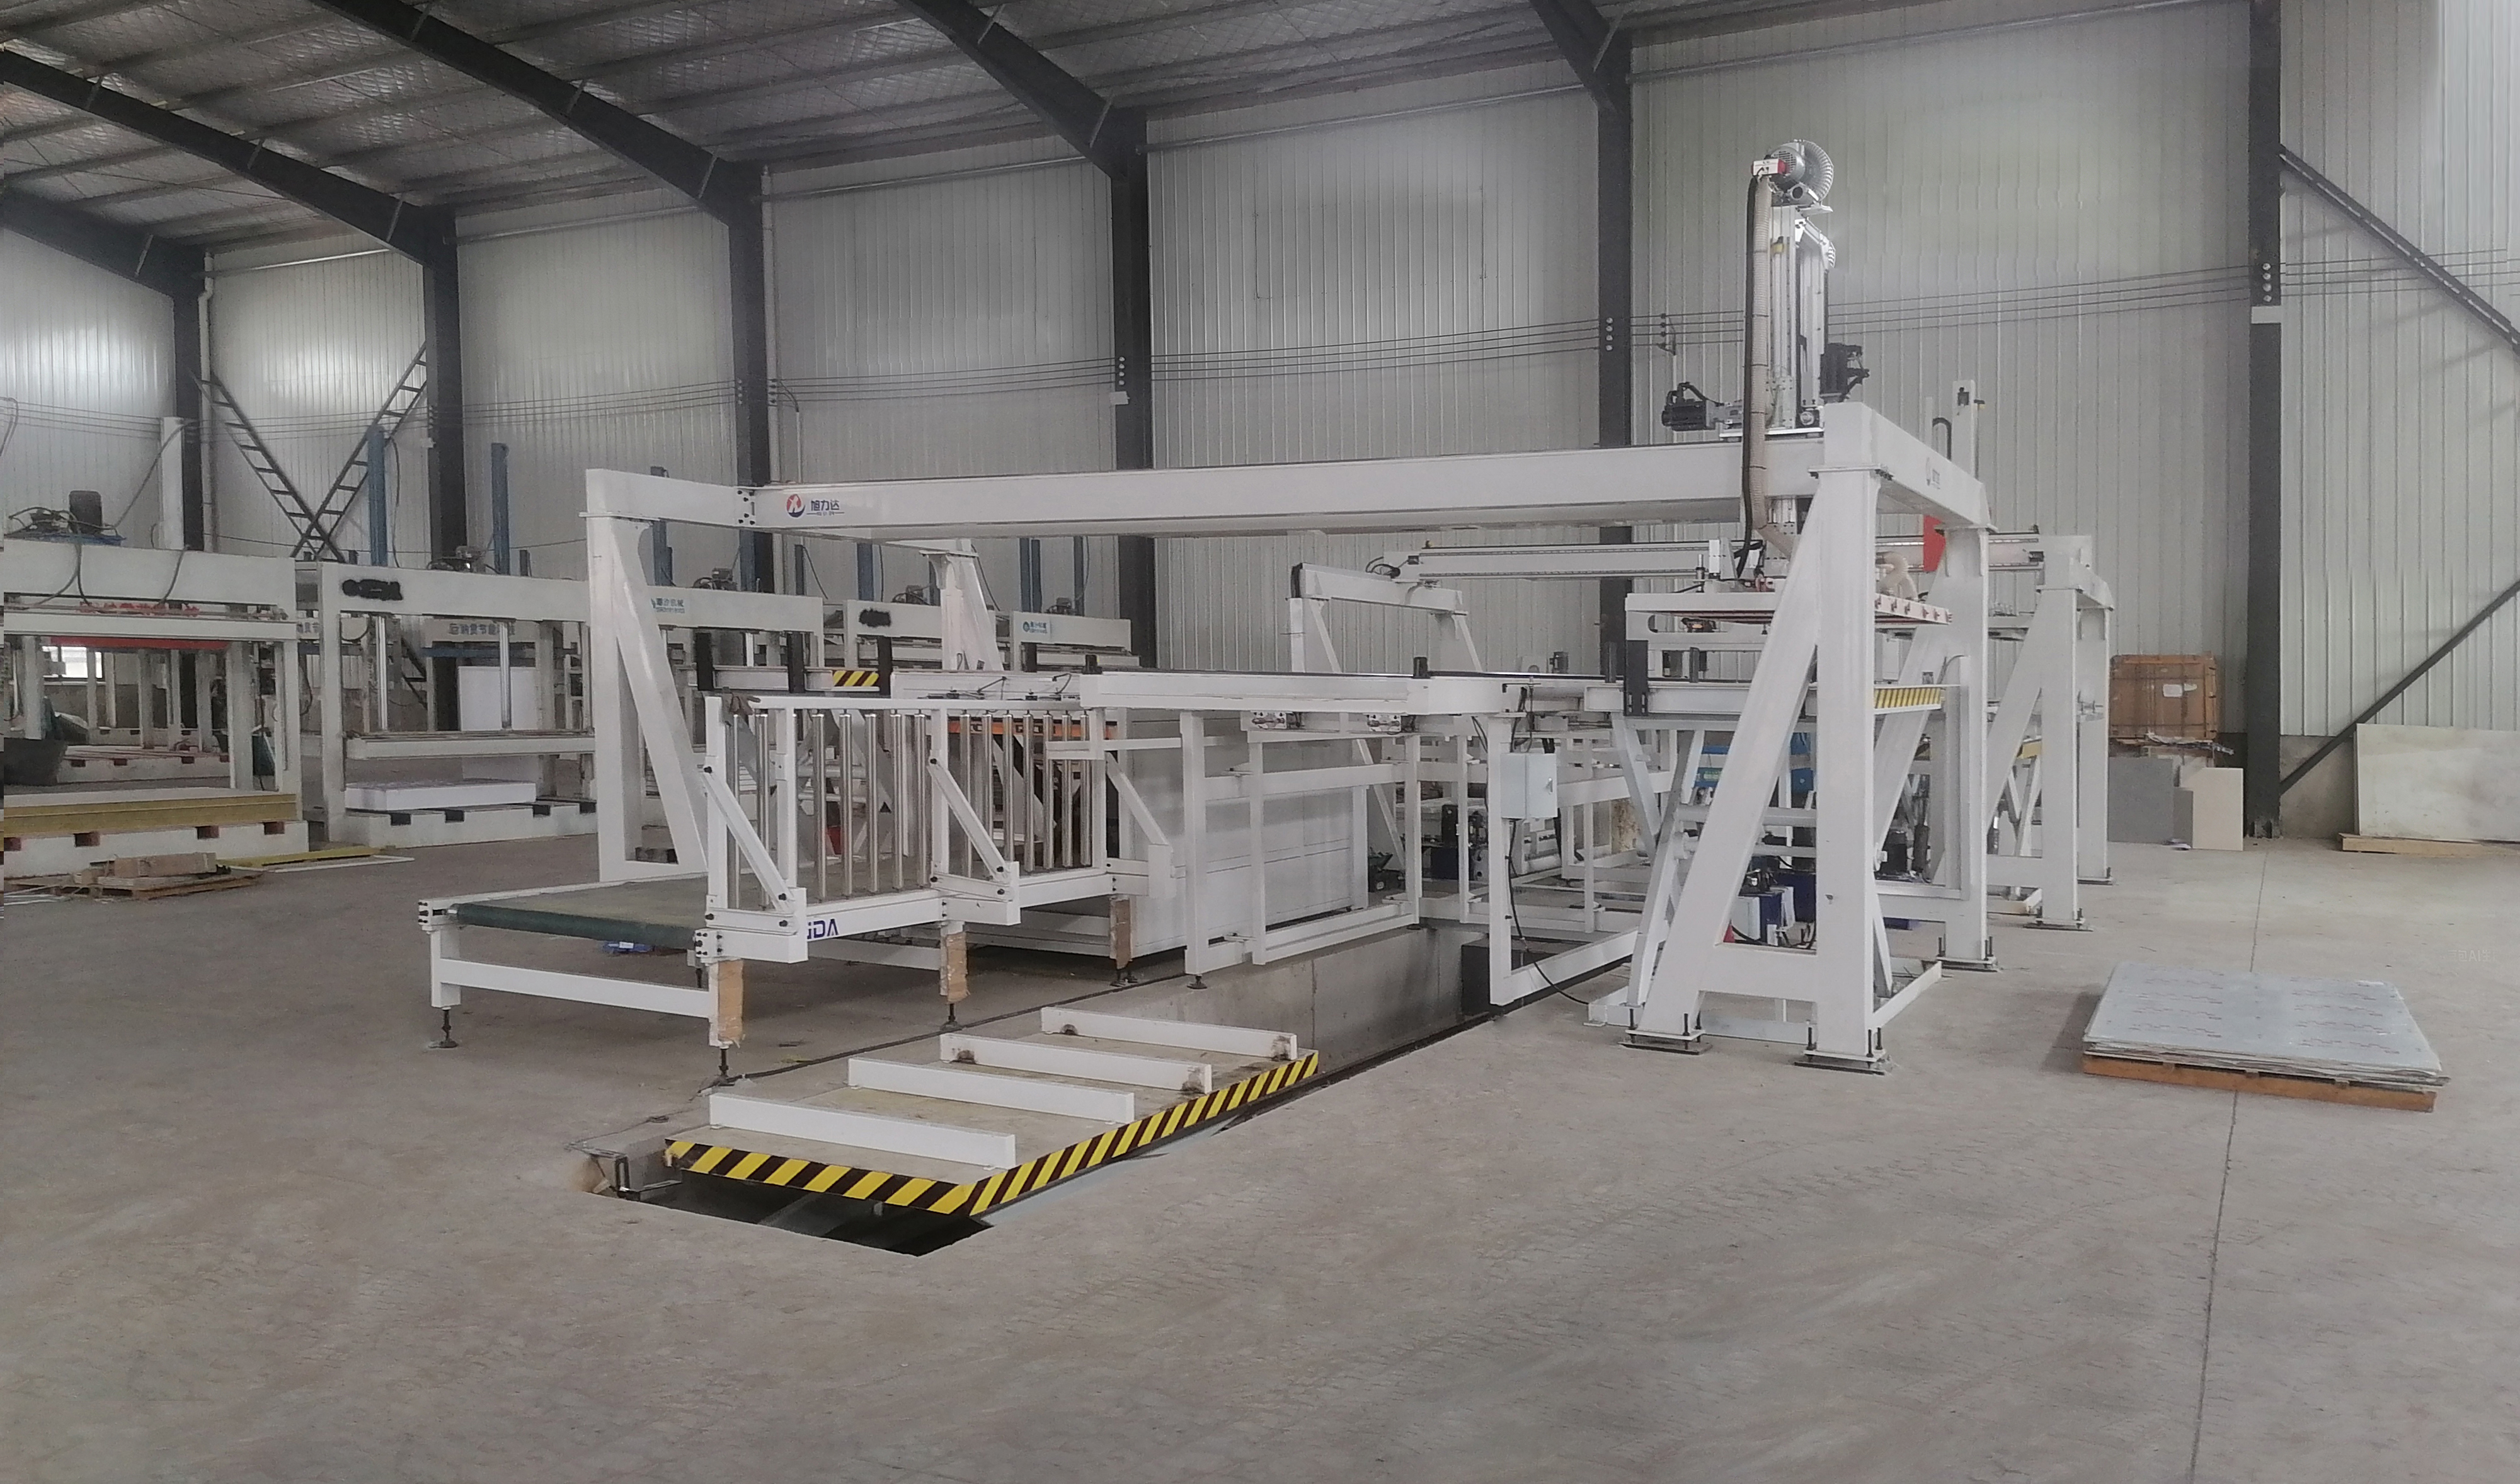
压合环节不能脱离淋胶单独看。淋胶后胶水的开放时间有限,板材必须在规定时间内进入压合工位,否则粘接强度会下降。冷压机或复合压机的压力均匀性、工作台平行度、保压时间都要与淋胶速度匹配。如果淋胶很快,但压合节拍跟不上,就会造成胶水预固化;如果压合压力波动大,即使胶涂得再均匀,成品也会出现局部虚压。因此,整线节拍要按“淋胶速度—输送距离—压合时间—冷却定型”来整体计算,而不是分别买几台设备再现场拼凑。
自动化程度要按产能和订单结构选择。半自动淋胶复合线适合中小批量、规格变化多的工厂,人工上下料,设备负责定量淋胶和压合,投入较低,调试灵活。全自动线适合连续化生产,通常集成自动上料、淋胶、输送、压合、翻板、码垛等工序,人工干预少,成品一致性更好,但对厂房布局、设备协同和维护能力要求也更高。如果当前产能不高,但未来有扩产计划,可以选择预留接口的机型,后续再增加自动输送或码垛模块,避免一次性过度投入。
设备稳定性要从核心部件和实际工况判断。不要只看宣传页上的“全自动”“高精度”,要确认控制系统、计量泵、淋胶头、输送机构、液压或气压系统的品牌和材质。淋胶机长期接触胶水,胶路、阀体、密封件的耐腐蚀性和耐磨性很关键;压合设备则要看机身刚性、压力重复精度和温控稳定性。有条件一定要带自己的板材和胶水试机,观察连续运行一段时间后胶层是否均匀、配比是否稳定、清洗是否方便、换胶是否快捷。
厂家服务能力同样重要。淋胶复合线属于非标程度较高的产线,交付后的安装调试、操作培训、参数优化和售后响应都会影响投产速度。优先选择有同类板材案例、能提供定制方案、支持上门调试的源头厂家,并确认备件供应和故障响应时间。采购前最好核对厂家资质、已落地案例和设备出厂测试流程,避免买到只能做样机演示、现场稳定性不足的设备。
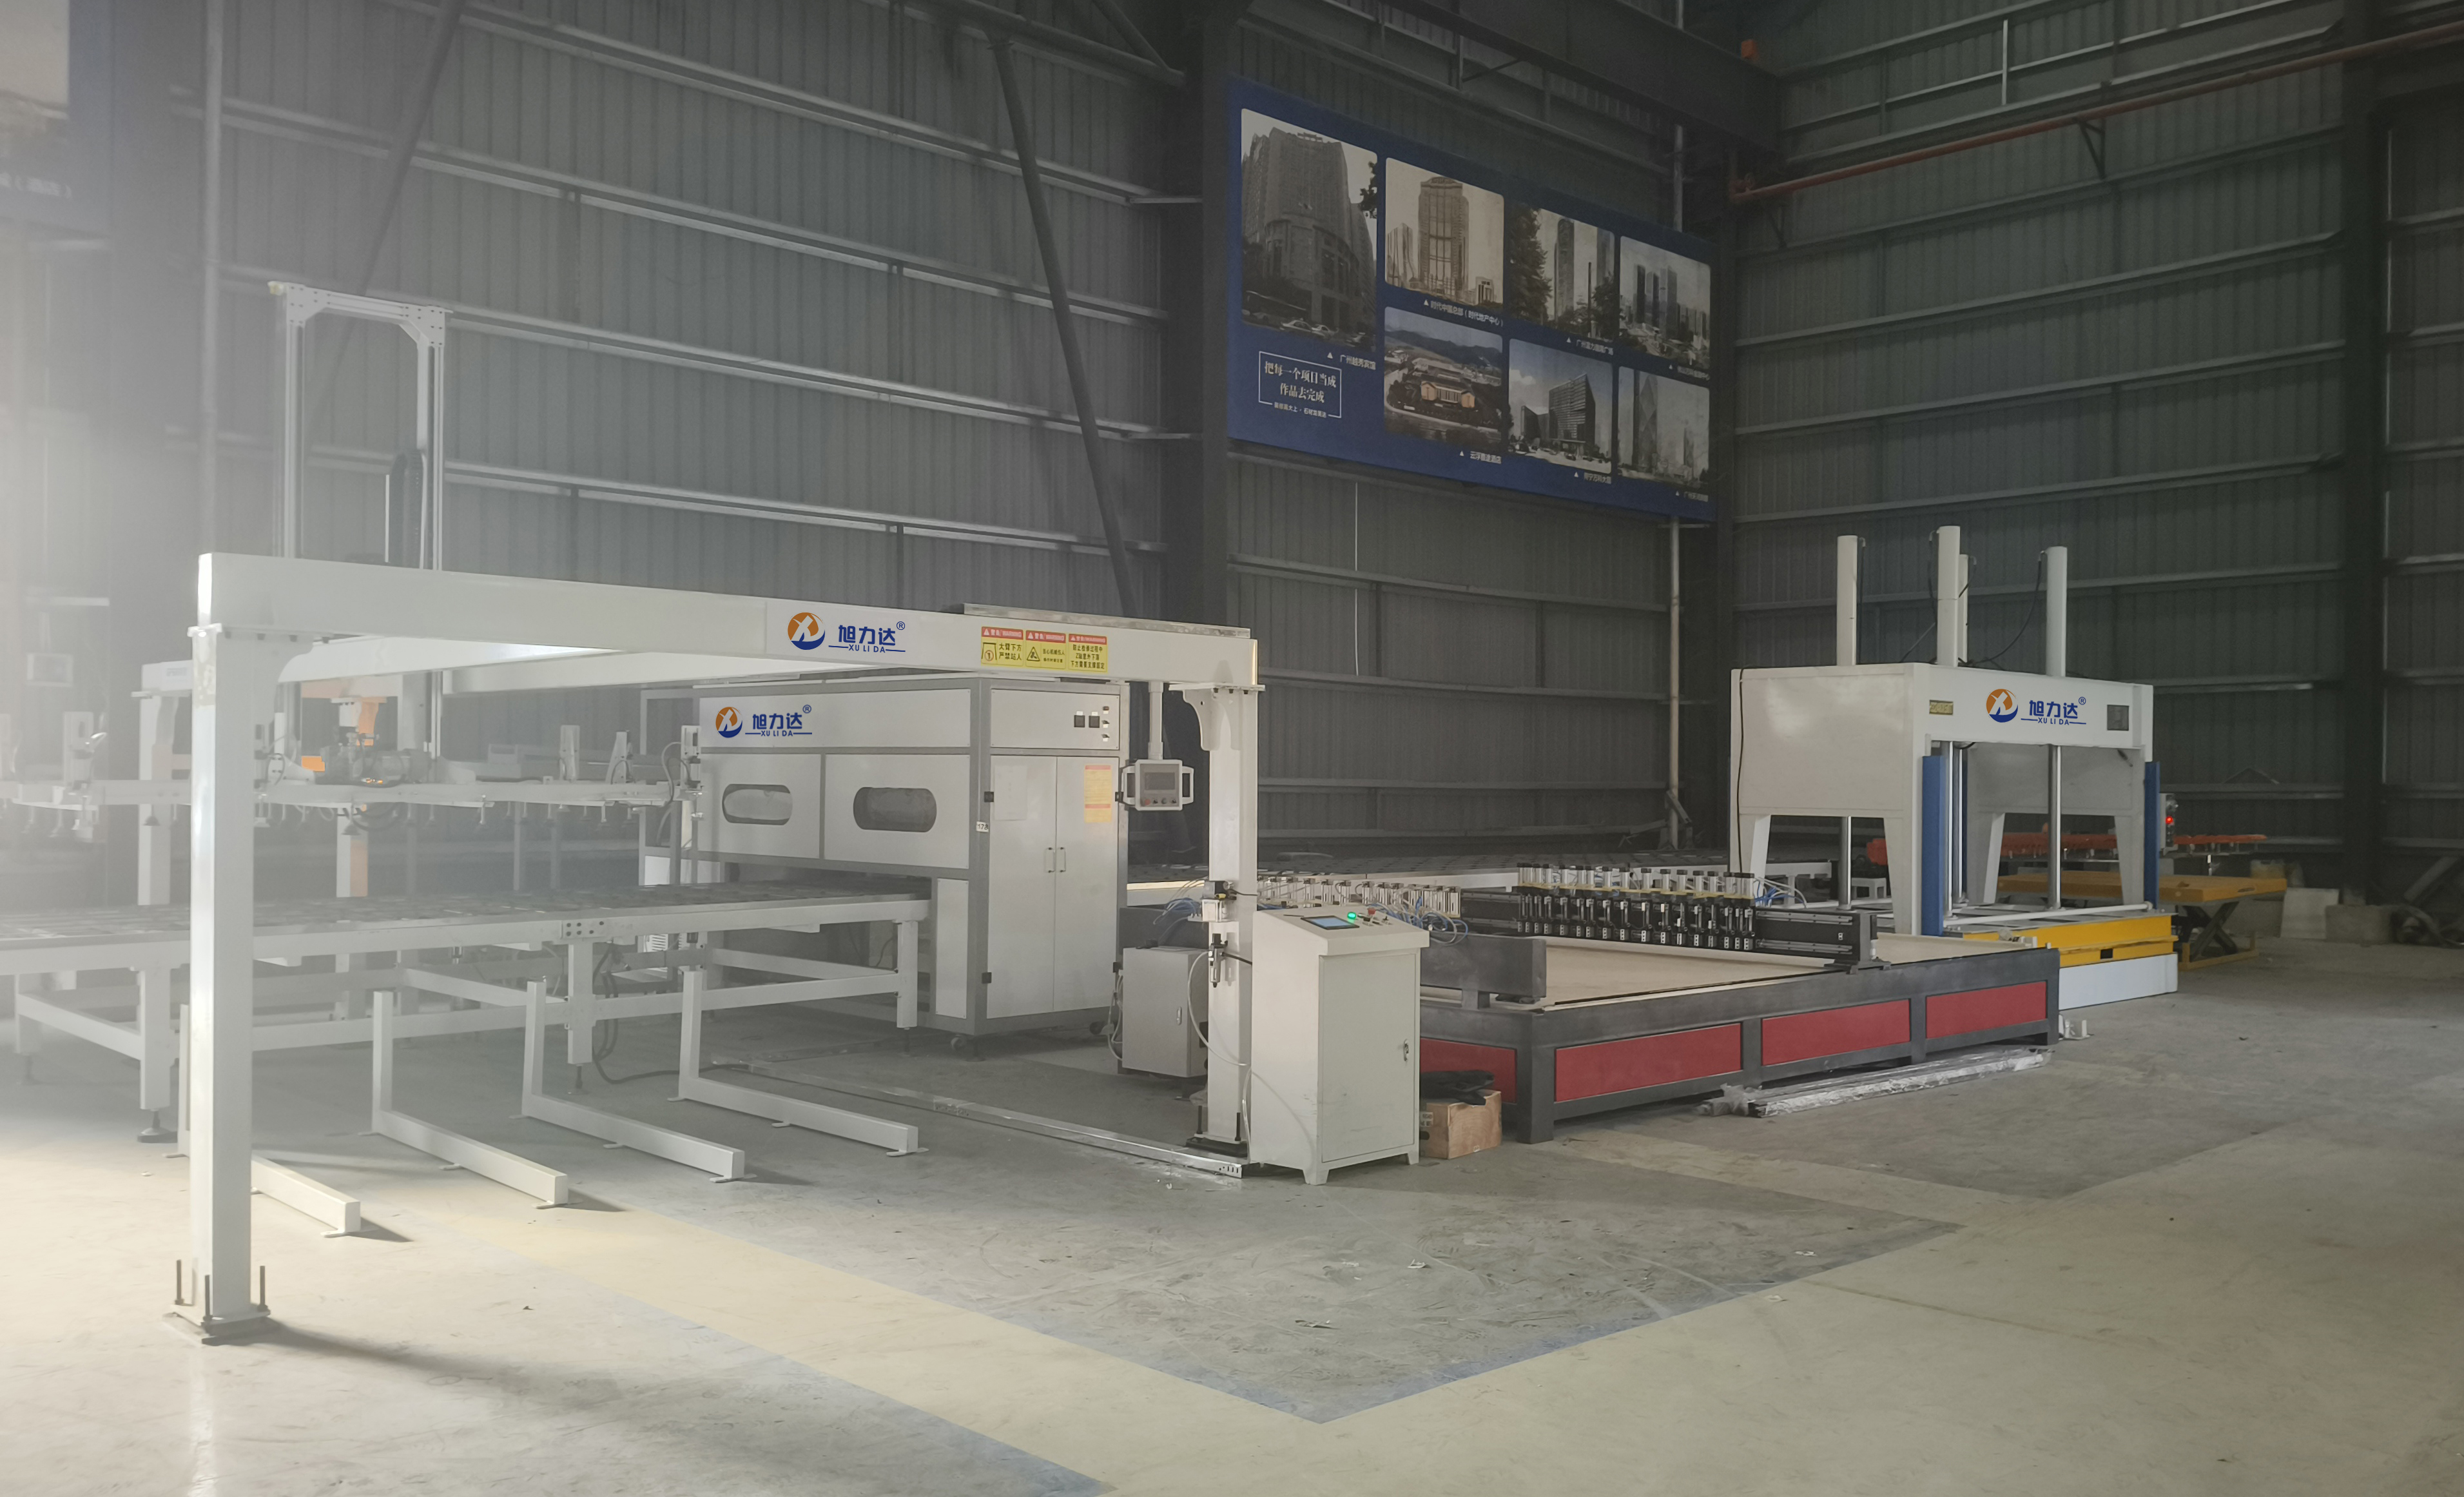
最后算账要看综合成本,而不是单机价格。淋胶复合线的长期成本主要包括胶水浪费、停机清洗、人工操作、维修频次和成品合格率。一台控胶精准、清洗方便、与压合节拍匹配的生产线,可能前期投入更高,但能减少溢胶、缺胶和返工,整体收益往往更明显。建议先明确板材类型、胶水体系、日产能和厂房条件,再让厂家按整线节拍给出方案,最后通过试机验证胶层均匀性和成品粘接强度,这样选出来的淋胶复合生产线才真正能用得住。
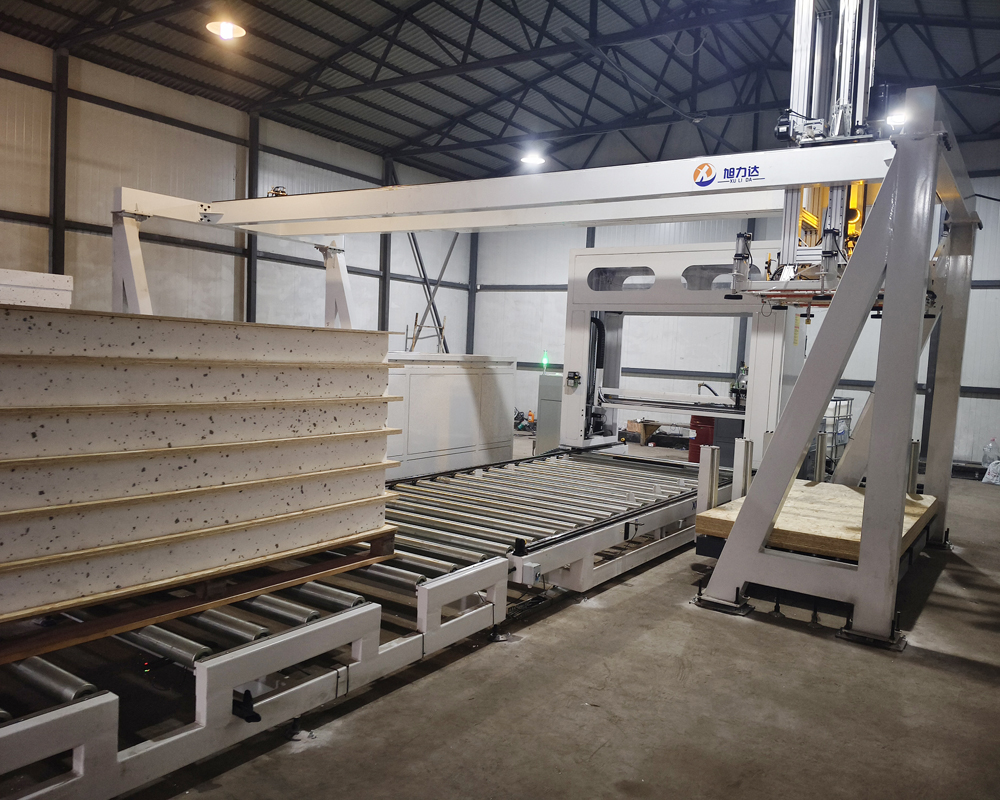 涂装复合生产线源头工厂售后服务怎么样?旭力达,用实力交出可靠
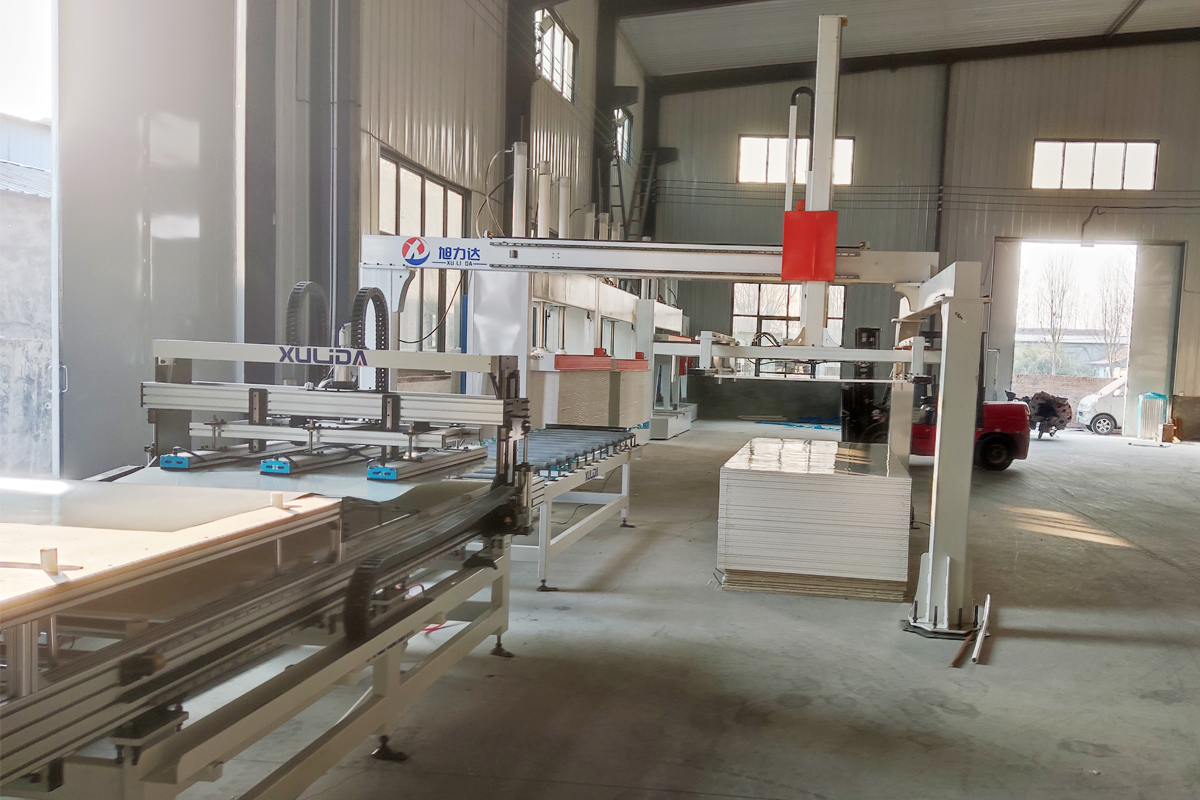 淋胶 VS 辊胶:板材复合生产线涂胶方案的核心差距解析
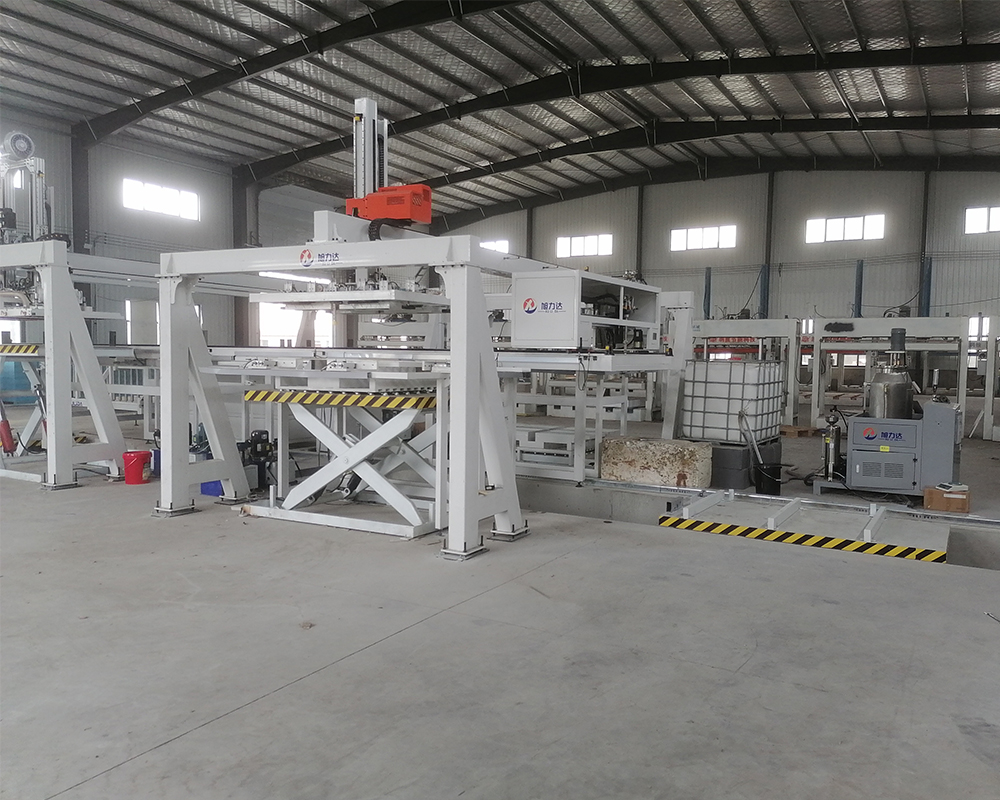 全自动淋胶机单机与全自动复合生产线的区别在哪里?
板材复合装备加速向智能绿色转型,国产产线拓展多元应用赛道