 English
淋胶 VS 辊胶:板材复合生产线涂胶方案的核心差距解析
板材复合生产线的核心竞争力,往往取决于涂胶这一道工序。同样一块铝蜂窝板、同样一张 SIP 板,涂胶方式不同,剥离强度、平整度、胶耗和停机时间就会拉开差距。真正需要比较的,是每平方米涂上去的到底是不是你要的那一克胶,至于 “能不能涂上胶” 已经不成问题。
淋胶工艺的作业原理
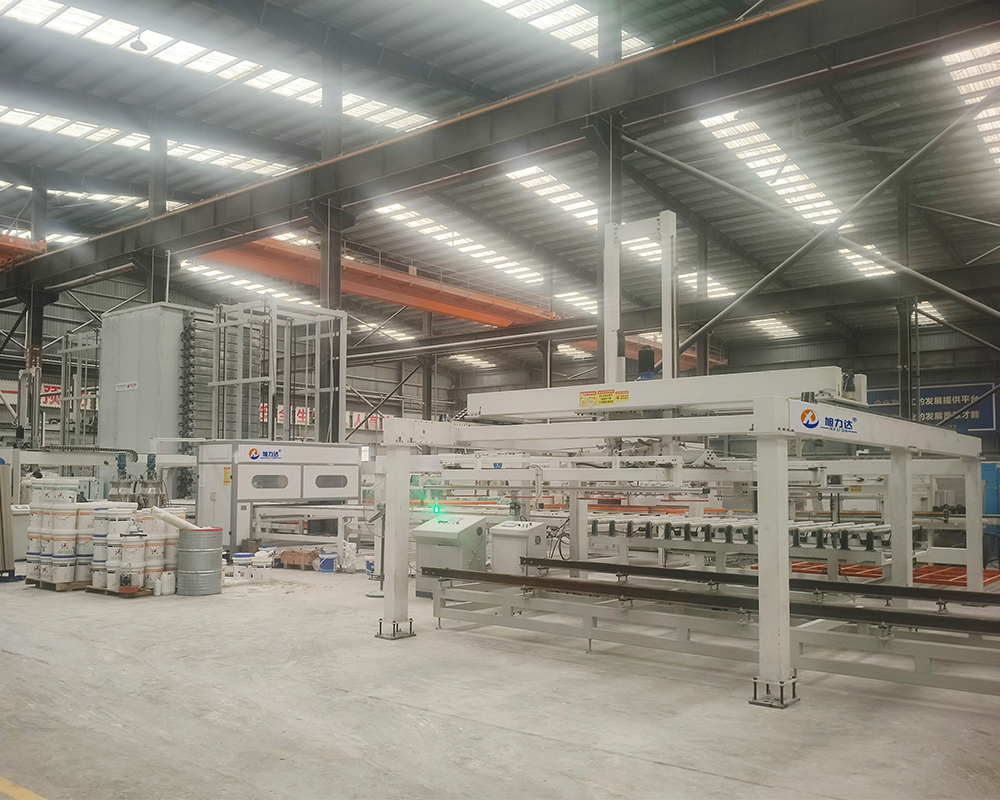
淋胶也叫淋幕涂胶、帘式涂布。它的原理其实很简单:双组份聚氨酯胶的 A、B 两组分分别由两台计量泵按设定比例输送,在混胶头内腔完成混合;混合后的胶液被送入淋刀,经过一条毫米级、可调的唇口缝隙,形成一道连续、不断流的胶幕;板材以恒定线速从胶幕下方通过,胶幕垂直落下,贴附在板面上,一层厚度均匀的胶膜就此形成;随后进入铺芯材、贴面板、压合的工位。
整个过程里,板材表面不与任何辊筒、刮刀、刮板接触。这一点决定了淋胶与辊胶的本质区别:淋胶的胶量是由计量泵定量 “给” 到板面上的,而不是靠辊筒表面 “蹭” 上去的,因此胶量只由三项要素决定,即泵的排量、线速和唇口开度,与板材本身的厚度、翘曲、平整度几乎无关。
一台成熟的淋胶机,会在触摸屏上直接把胶量写成参数:多少克每平方米,A/B 比例多少,线速多少,唇口开度多少。选中 “铝蜂窝板” 配方,自动调用;切到 “SIP 板”,换一组参数即可。全程没有一根辊筒需要你去拧、去量、去试。
辊胶工艺为什么总在配比上出问题
辊胶是接触式转移涂布:胶槽、取胶辊、匀胶辊、转移辊、压辊,一层一层传递。胶层厚度取决于辊隙大小、各辊速比、胶液粘度、胶温、压辊线压力以及辊面橡胶的老化程度,这六个变量彼此耦合、互相牵动,操作工只能靠 “看胶线、摸手感、试拉伸” 一点点往回调整。今天调好了,明天车间温度升两度,胶就厚了;换一个批次的胶,粘度变了,又得重来。
辊胶的双组份配比同样难以精确控制。胶在胶槽里大面积暴露,且处在回胶循环中,混合后的胶在辊面、胶槽壁、刮刀根部不断累积、缓慢熟化,辊面凝胶越积越厚,边缘堆积、中间偏薄,胶层厚度随时间持续漂移。它不是一个能被精确设定的数字,而是一个需要靠经验不断恢复的 “状态”。
清洗,是辊胶工艺更大的负担
辊胶系统停机超过半小时,胶就开始固化。固化后的胶会把辊面牢牢贴住,再想开机就得先拆辊、刮胶、泡溶剂,一两个小时打底。溶剂消耗量大,辊面橡胶长期浸泡还会老化,老化后的辊面传胶更不均匀,于是越洗越差、越差越难用,恶性循环。
淋胶的胶路极短:从泵、混胶头到淋刀,只有一段管路和一个唇口。停机时拆下淋刀冲洗,再跑一段清洗液循环,十几分钟结束;唇口是一条平面缝,没有转角、没有遮挡、没有藏胶的死角。换胶、换色、短时停机,都不再需要停产处理。
被低估的差距:胶耗、废品和人工
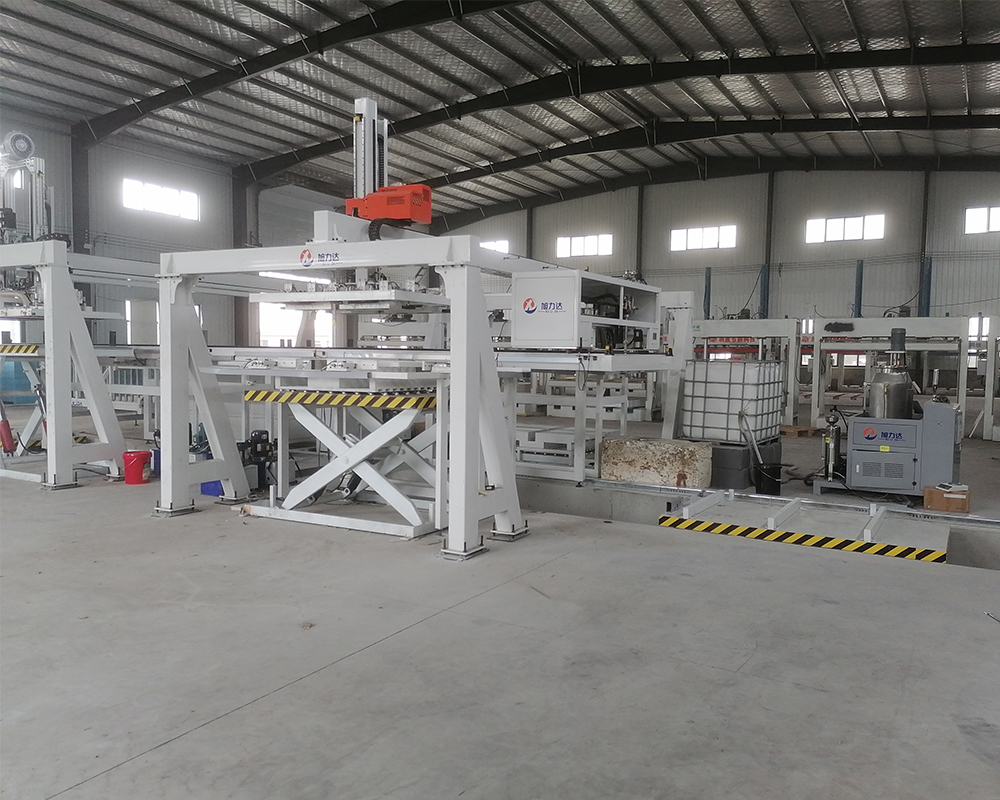
辊胶的胶槽回胶、辊面残留、边缘修边损耗叠加在一起,实际胶利用率往往只有七到八成;淋胶因为没有回胶池、没有辊面残留,利用率可以做到九成以上。按一条线常年运行的用胶量算,这中间的差额本身就是一笔实打实的成本。
废品率的差距更直观。辊胶接触压合,板材厚度公差、局部翘曲、凹陷都会直接改变压紧状态,胶量跟着波动,气泡、缺胶、厚薄不均随之而来;淋胶不接触板面,板材好坏不影响胶量,胶层均匀度稳定在同一个水平线上。
人工和时间同样在账上:辊胶线每班要有人盯着胶线、调辊隙、拆辊清洗;淋胶线把这些时间还给了生产。
淋胶机的选型参考
判断一台淋胶机是否可靠,主要看三点:计量是不是真正的闭环控制,双组份比例能不能在屏上设定并稳定输出;淋刀唇口能不能快速拆装清洗,缝隙是否可微调;胶路有没有回流死角,停机后能不能用最短路径把残胶带走。这三条守住了,胶量才真正可控,工艺才真正从 “手感活” 变成 “参数活”。
板材复合线的竞争,最后都会落到那一层薄薄的胶上;谁把那一克胶控制得准,谁就把平整度、剥离强度和成本同时握在手里。淋胶的价值也就体现在这里:它把涂胶从凭经验、靠反复调整的做法,变成一组可以被写进配方、可以被复现、可以被交付的参数。
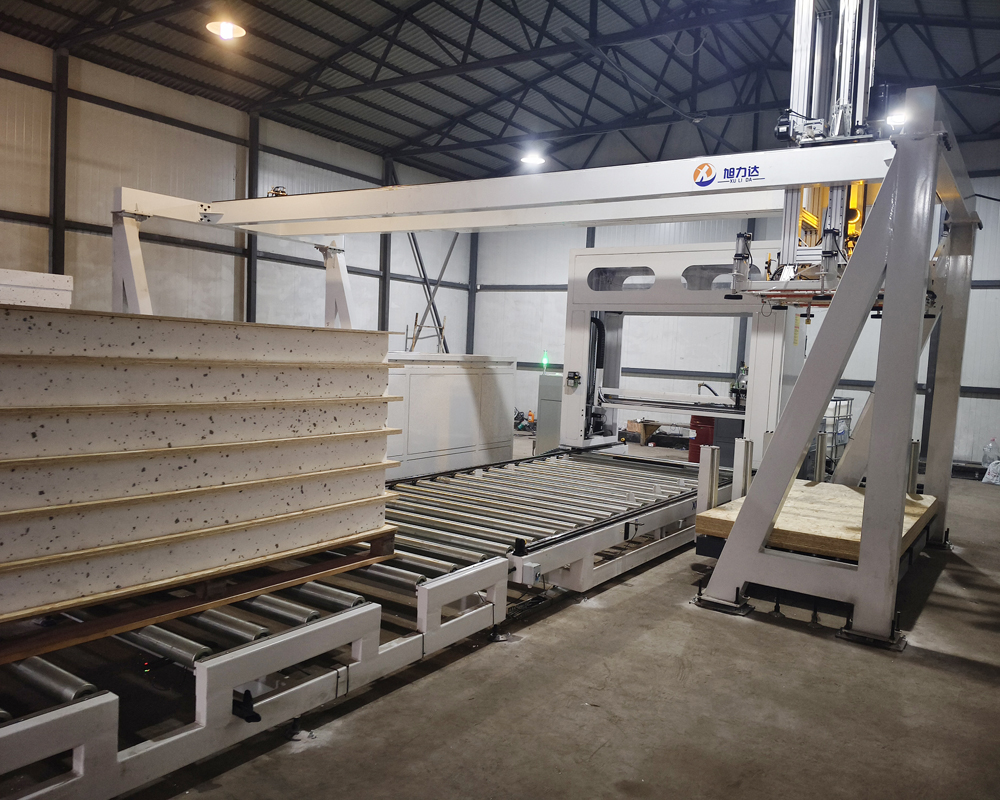 涂装复合生产线源头工厂售后服务怎么样?旭力达,用实力交出可靠
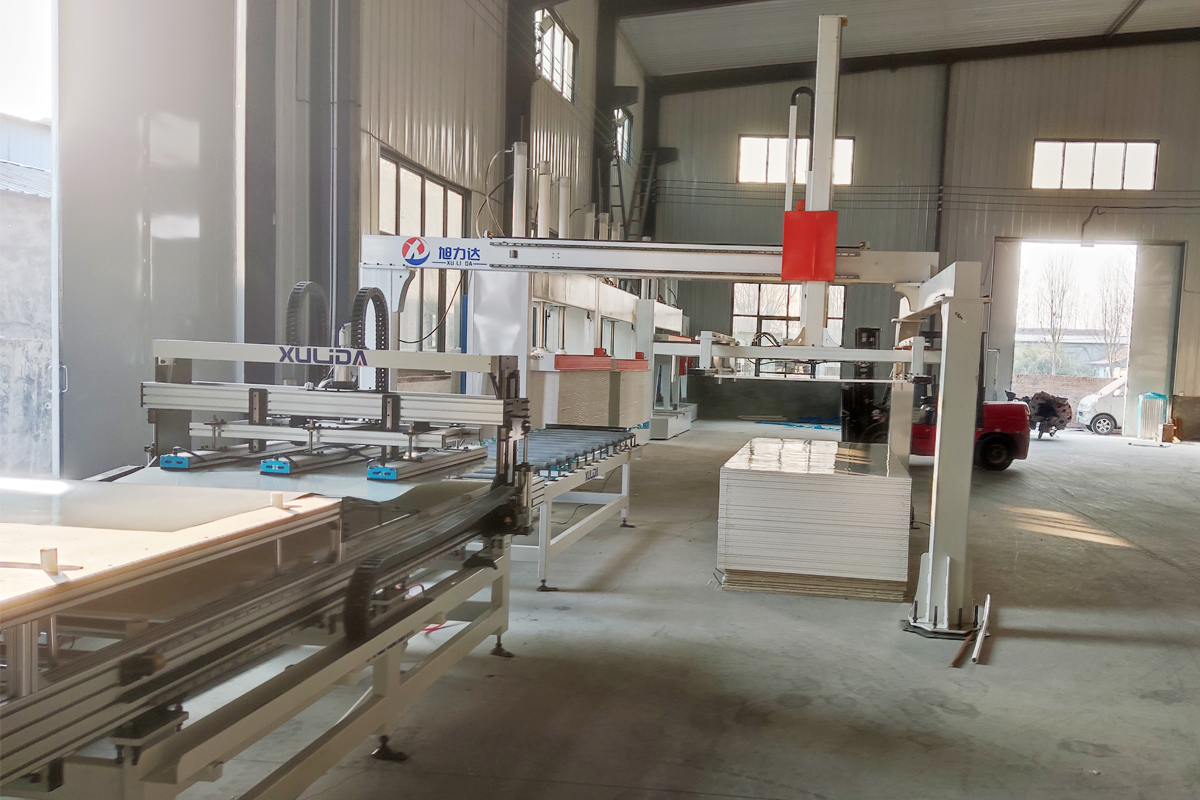 淋胶 VS 辊胶:板材复合生产线涂胶方案的核心差距解析
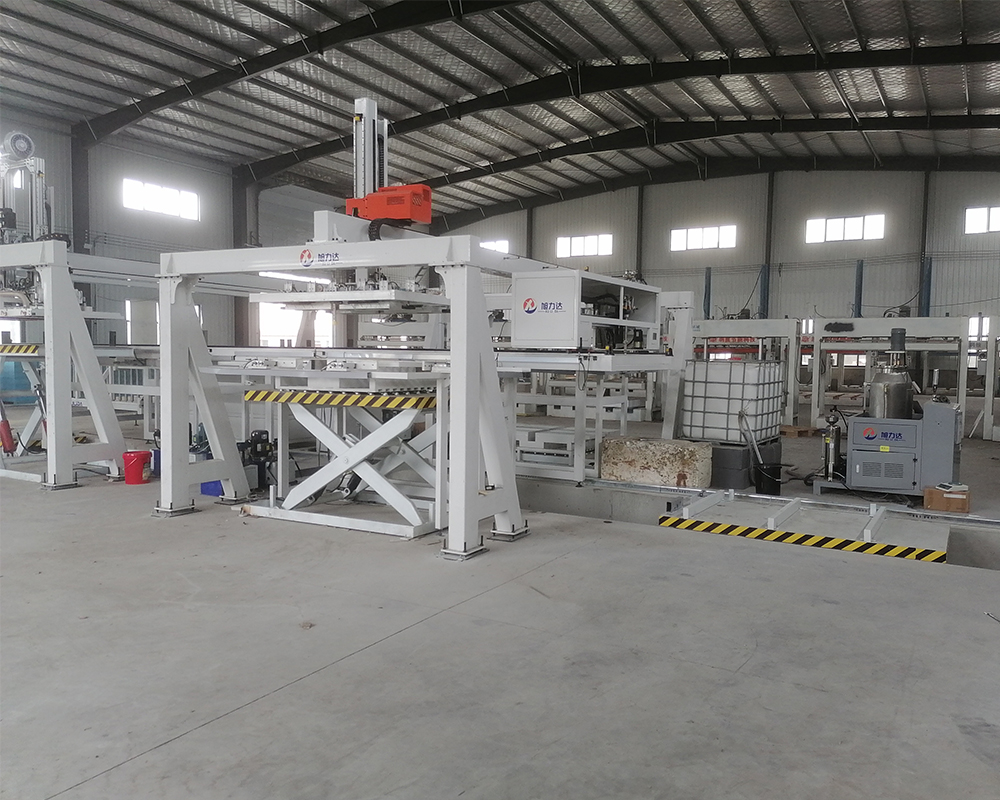 全自动淋胶机单机与全自动复合生产线的区别在哪里?
板材复合装备加速向智能绿色转型,国产产线拓展多元应用赛道